
Sửa chữa đĩa phanh A là công việc thường kỳ của tôi – Tuấn Cầu Trục trên hành trình tối ưu giải pháp nâng hạ cho các đơn vị. Sau nhiều năm trực tiếp tháo lắp, bảo trì, bảo dưỡng cụm phanh pa lăng, cầu trục, tôi nhận thấy phần lớn người dùng băn khoăn giữa việc nên sửa hay thay mới đĩa A. Trong bài viết sau, tôi xin chia sẻ toàn bộ kinh nghiệm thực tế của mình, từ cách nhận biết hư hỏng, quy trình xử lý chuẩn, cho đến những lưu ý giúp bạn tiết kiệm chi phí mà vẫn đảm bảo an toàn vận hành.
Đĩa phanh A là gì, cấu tạo cơ bản và vai trò trong hệ thống phanh
Đĩa phanh A (hay còn gọi là đĩa phanh mai rùa) là chi tiết ma sát được lắp trong cụm phanh điện từ của pa lăng và động cơ di chuyển cầu trục. Khi phanh đóng, đĩa tạo lực ma sát để hãm và giữ trục động cơ đứng yên; khi phanh nhả, đĩa tách khỏi bề mặt ép, giúp động cơ quay tự do.
Đối với pa lăng Sungdo, đĩa phanh A thường được sơn màu đỏ đô để phân biệt với đĩa phanh B và đĩa thép trung gian (đĩa W), đồng thời tăng khả năng chống gỉ trong quá trình sử dụng.
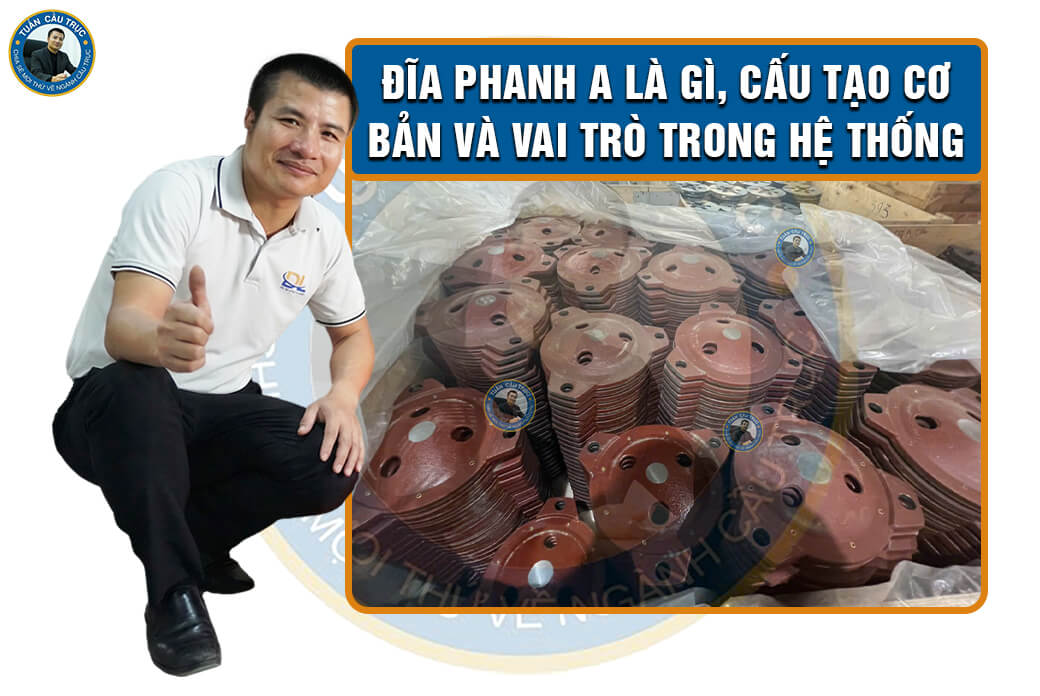
Đĩa phanh A là gì, cấu tạo cơ bản và vai trò trong hệ thống
Cấu tạo chi tiết của đĩa phanh A
Một sản phẩm đĩa phanh A chính hãng thường chế tạo với cấu trúc cơ khí chính xác bao gồm 4 bộ phận cấu thành chính như sau:
- Tấm phíp phanh: Đây là lớp vật liệu ma sát chuyên dụng được ép chặt ở cả hai mặt của đĩa phanh. Tấm phíp có độ nhám cao, chịu mài mòn tốt và chịu được nhiệt độ cao khi hoạt động liên tục, đảm bảo tạo ra lực hãm tối ưu cho cụm phanh.
- Đinh tán đồng: Các đinh tán bằng chất liệu đồng được sử dụng để liên kết cố định tấm phíp phanh vào phần xương thép chịu lực bên dưới một cách chắc chắn. Việc sử dụng đinh tán bằng đồng (kim loại mềm) giúp bảo vệ bề mặt đĩa ép và mặt bích động cơ, tránh hiện tượng cào xước vẹt khi phíp phanh bị mòn sát đầu đinh.
- Lỗ thoát khí: Các lỗ tròn được phân bổ ở phần vòm lõm trung tâm của đĩa. Bộ phận này giúp lưu thông không khí, tản nhiệt nhanh chóng cho cụm phanh khi sinh nhiệt do ma sát liên tục, đồng thời hỗ trợ thoát mạt bụi phíp ra ngoài, giữ cho bề mặt ma sát luôn sạch sẽ.
- Lỗ trục: Các lỗ định vị được gia công chính xác nằm trên các vấu (tai phanh) nhô ra ở rìa ngoài của đĩa phanh. Các lỗ này dùng để xỏ chốt truyền lực của động cơ, giúp truyền mô-men phanh ổn định và đồng bộ trong suốt quá trình hoạt động.
Vai trò của đĩa phanh A trong cơ chế an toàn nâng hạ
Đĩa phanh A là chi tiết trực tiếp tạo lực ma sát trong cụm phanh điện từ, giúp dừng và giữ tải ngay khi động cơ mất điện. Linh kiện này góp phần hạn chế hiện tượng trôi tải, giảm rung lắc khi dừng máy và duy trì sự ổn định cho toàn bộ hệ thống nâng hạ. Vì vậy, việc kiểm tra và thay thế, sửa chữa đĩa phanh A khi mòn quá giới hạn là yêu cầu quan trọng để đảm bảo cầu trục, pa lăng vận hành ổn định.
Khi nào cần sửa chữa đĩa phanh A?
Khi đĩa phanh A bị hao mòn sau thời gian sử dụng, việc tìm phương án sửa chữa hay thay mới cần được tiến hành ngay lập tức để đưa cụm phanh sớm trở về trạng thái vận hành ổn định. Hơn 17 năm trong ngành cầu trục, tôi đã trực tiếp sửa hàng trăm đĩa A trong những tình huống cụ thể như sau:
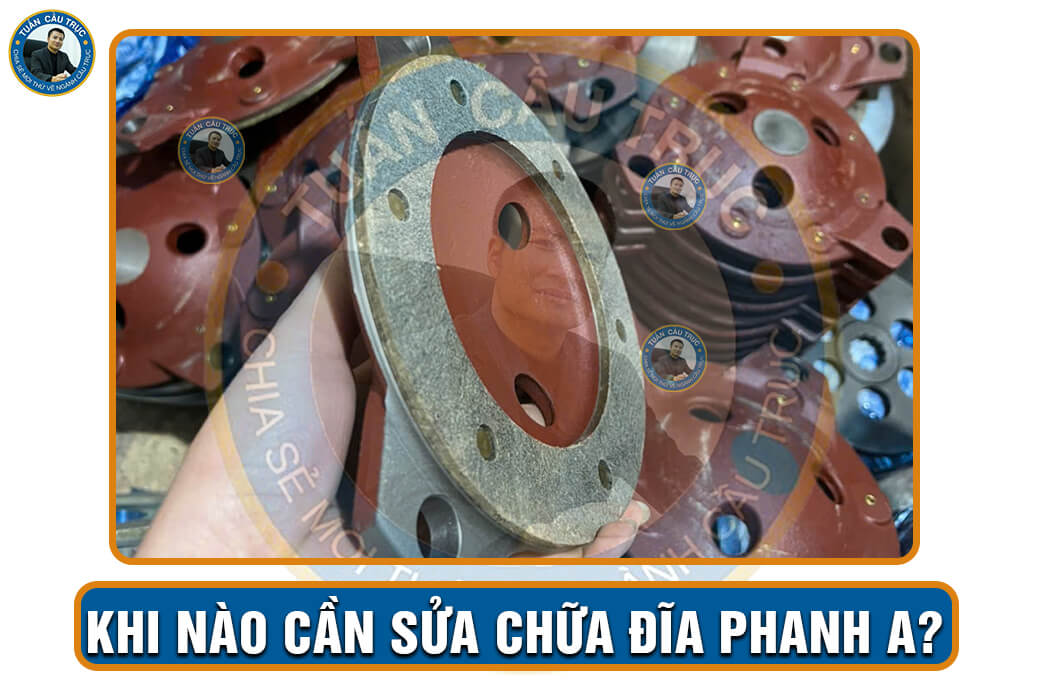
Khi nào cần sửa chữa đĩa phanh A?
Sửa đĩa phanh A bị mòn phíp ma sát
Mòn bề mặt là hiện tượng thường xảy ra sau quá trình đóng cắt phanh lặp lại liên tục dưới áp lực cao của lò xo ép.
- Dấu hiệu nhận biết: Khe hở phanh bị rộng ra, nút bấm dừng nâng hạ nhưng móc cẩu vẫn bị trôi nhẹ. Bề mặt tấm phíp phanh xuất hiện các rãnh xước mòn không đều hoặc độ dày tổng thể của đĩa giảm mạnh so với thông số ban đầu của hãng sản xuất.
- Giải pháp xử lý: Khi gặp tình trạng này, tôi luôn dùng thước kẹp hoặc thước panme để đo chính xác độ dày còn lại của đĩa nhằm thực hiện bước kiểm tra trước khi sửa đĩa phanh A. Nếu lớp phíp ma sát chưa mòn quá sâu sát vào đầu đinh tán đồng (độ mòn chưa vượt quá 15% độ dày nguyên bản), việc sửa đĩa phanh A bị mòn khả thi bằng phương pháp tiện lại đĩa phanh A hoặc chà phẳng để khôi phục lại độ phẳng và độ nhám tiêu chuẩn.
Xử lý đĩa phanh A bị nứt vỡ cơ học
Vết nứt trên đĩa phanh thường xuất hiện do hiện tượng sốc nhiệt (tần suất nhấp nhả phanh quá dày đặc làm nhiệt độ tăng cao đột ngột rồi hạ nhanh) hoặc do lực siết lò xo, bulong bị lệch tâm tạo ứng suất cục bộ. Kinh nghiệm xử lý của Tuấn Cầu Trục trong trường hợp này thường được áp dụng linh hoạt như sau:
- Dấu hiệu nhận biết: Cụm phanh phát ra tiếng kêu va đập cơ khí lạch cạch bên trong nắp cabo khi pa lăng hoạt động. Tháo ra kiểm tra bằng mắt thường sẽ thấy các đường nứt nhỏ chân chim hoặc vết nứt sâu chạy dọc tấm phíp ma sát.
- Giải pháp xử lý: Việc xử lý đĩa phanh A bị nứt phải tuân theo nguyên tắc an toàn nghiêm ngặt. Nếu vết nứt chỉ nằm ở rìa ngoài của lớp phíp ma sát và chưa ăn vào xương thép, tôi có thể hỗ trợ bóc lớp phíp cũ và tiến hành phục hồi bề mặt đĩa phanh A bằng cách ép nóng lại lớp phíp mới. Tuy nhiên, nếu vết nứt đã ăn sâu xuyên tâm xương đĩa thép chịu lực hoặc nứt quanh các lỗ trục (lỗ xỏ chốt), tôi luôn yêu cầu khách hàng phải thay mới lập tức để tránh nguy cơ vỡ đĩa phanh gây rơi hàng tự do.
Sửa đĩa phanh A bị cháy bề mặt do quá nhiệt
Hiện tượng cháy bề mặt xảy ra khi cụm phanh bị trượt liên tục (do lực ép lò xo yếu), thiết bị nâng quá tải hoặc do dầu mỡ từ hộp giảm tốc rò rỉ bám vào tấm phíp ma sát sinh nhiệt cực lớn. Khi đó, Tuấn Cầu Trục thường khuyến nghị các đơn vị chú ý:
- Dấu hiệu nhận biết: Khi tháo ra, bề mặt tấm phíp phanh bị loang lổ các vết màu đen sậm, tím hoặc xanh xám do kim loại bị biến tính vì nhiệt. Bề mặt phíp trở nên bóng loáng như gương (bị chai hóa), mất độ ráp bám và có mùi khét bốc ra khi vận hành.
- Giải pháp xử lý: Để sửa đĩa phanh A bị cháy bề mặt, trước hết tôi sẽ dùng dung dịch tẩy rửa chuyên dụng để loại bỏ sạch dầu mỡ bám dính. Sau đó, tiến hành đánh bóng đĩa phanh A bằng giấy nhám chuyên dụng để tẩy bỏ lớp phíp bị chai cháy bên ngoài, để lộ ra lớp composite ráp ma sát nguyên bản. Nếu lớp cháy ăn quá sâu, bắt buộc phải đưa lên máy tiện để hớt bỏ lớp mỏng bị biến tính trước khi đưa vào sử dụng lại.
Đĩa phanh A bị cong có sửa được không?
Nhiều kỹ thuật viên vận hành nhà xưởng thường liên hệ trực tiếp hỏi tôi: đĩa phanh A bị cong có sửa được không? Câu trả lời thực tế của tôi là: Có thể được, nhưng điều kiện tiên quyết là độ cong vênh phải nằm trong giới hạn cho phép.
- Dấu hiệu nhận biết: Phanh bị bó nhẹ ngay cả khi đã đóng điện nhả phanh, đuôi động cơ phát tiếng rít rít và bị nóng lên nhanh do đĩa phanh bị vênh liên tục cọ sát vào đĩa ép tĩnh.
- Giải pháp xử lý: Nguyên nhân gây cong vênh thường do va đập vật lý trong quá trình tháo lắp sai kỹ thuật hoặc giãn nở nhiệt không đều dưới cường độ làm việc cao. Với lỗi này, tôi khuyên bạn không phán đoán cảm tính bằng mắt thường. Tôi luôn dùng đồng hồ so đặt trên bàn rà phẳng để đo chính xác độ đảo. Nếu độ cong vênh dưới mức 0.3 mm, chúng tôi sẽ xử lý bằng cách nắn phẳng trên bàn ép thủy lực hoặc tiện lại đĩa phanh A để lấy lại độ phẳng đồng tâm. Nếu độ vênh vượt quá giới hạn trên, việc cố tiện mỏng sẽ làm đĩa phanh yếu đi và cực kỳ nguy hiểm, đây chính là thời điểm khi nào nên sửa thay vì thay mới mà bạn cần dứt khoát đưa ra quyết định thay đĩa mới để bảo vệ an toàn cho nhà xưởng.
Lợi ích khi sửa chữa đĩa phanh A đúng kỹ thuật, đúng thời điểm
Việc phát hiện sớm các dấu hiệu hư hỏng và tiến hành sửa chữa, phục hồi bề mặt đĩa phanh A đúng kỹ thuật sẽ mang lại những lợi ích thiết thực sau cho nhà xưởng:
- Đảm bảo an toàn cao: Khôi phục lực ma sát tiêu chuẩn, giúp cụm phanh đóng ngắt nhạy, triệt tiêu hiện tượng trôi móc cẩu và ngăn ngừa rủi ro rơi tải gây nguy hiểm cho công nhân, hàng hóa.
- Tiết kiệm tối đa chi phí: Giúp doanh nghiệp tiết kiệm từ 40% đến 60% chi phí so với việc phải mua mới linh kiện chính hãng.
- Bảo vệ các linh kiện liên đới: Tránh hiện tượng đĩa phanh bị cong vênh cọ xát liên tục sinh nhiệt cao, làm om cháy cuộn hút điện từ hoặc làm mòn vẹt mặt bích động cơ và đĩa ép tĩnh.
- Tránh gián đoạn sản xuất: Thời gian gia công phục hồi (tiện, nắn phẳng, ép phíp mới) chỉ mất từ 2 đến 4 giờ trong ngày, giúp thiết bị nhanh chóng hoạt động trở lại, không làm dừng dây chuyền nhà máy quá lâu.
Kiểm tra trước khi sửa đĩa phanh A – Bước không thể bỏ qua
Trước bất kỳ thao tác sửa đĩa A nào, Tuấn Cầu Trục đều khuyến nghị kỹ thuật viên thực hiện việc kiểm tra trước khi sửa đĩa phanh A tỉ mỉ, chi tiết nhằm đánh giá đúng lỗi, mức độ hư hại. Từ đó, chúng tôi sẽ phân tích nguyên nhân và đưa ra hướng khắc phục kịp thời. Quy trình kỹ thuật kiểm tra thực tế tôi thường áp dụng bao gồm các bước chính như sau:
- Kiểm tra trực quan bề mặt đĩa phanh: Quan sát kỹ để phát hiện các vết xước mòn, vết nứt chân chim, vết cháy sém loang màu hoặc các điểm bong tróc lớp phíp ma sát trên toàn bộ bề mặt làm việc của đĩa.
- Đo độ dày còn lại của lớp phíp ma sát: Sử dụng thước panme hoặc thước kẹp cơ khí để đo tại nhiều điểm đối xứng khác nhau dọc theo chu vi đĩa, xác định xem tốc độ mòn có đồng đều hay không và đối chiếu với giới hạn mòn tiêu chuẩn của hãng sản xuất.
- Đo độ phẳng và độ đảo mặt đầu: Đặt đĩa phanh lên bàn rà phẳng chuẩn cơ khí, dùng đồng hồ so (dial gauge) để xác định chính xác độ cong vênh và độ đảo của đĩa phanh khi quay, đảm bảo sai số không vượt quá mức cho phép để tránh hiện tượng bó phanh sau này.
- Kiểm tra lỗ trục và các vị trí then hoa: Đánh giá kỹ phần lõi trục then hoa và các vấu định vị rìa ngoài xem có bị mòn rộng, sứt mẻ răng hoặc nứt rạn rãnh then hoa do mô-men xoắn quá tải gây ra hay không.
- Kiểm tra độ biến tính của vật liệu: Đây là bước đặc biệt quan trọng đối với các đĩa phanh từng bị cháy bề mặt do nhiệt độ cao, giúp xác định cấu trúc composite của lớp phíp còn đủ độ bền ma sát hay đã bị chai cứng.
- Đánh giá điều kiện vận hành thực tế của pa lăng: Tôi thường trao đổi trực tiếp với quản lý nhà xưởng để nắm rõ tần suất làm việc, tải trọng nâng hạ thực tế và môi trường làm việc (có bị dầu mỡ từ hộp giảm tốc rò rỉ vào không, bụi bẩn thế nào). Điều này giúp tìm ra nguyên nhân gốc rễ để xử lý triệt để, tránh tình trạng cụm phanh vừa sửa xong lại tiếp tục gặp sự cố cũ.
Chỉ sau khi hoàn tất đầy đủ các bước kiểm tra chuyên sâu trên, tôi mới đưa ra kết luận kỹ thuật chính xác nhất cho bạn: Đĩa phanh của bạn nên đem đi tiện phục hồi, đánh bóng xử lý chai cứng bề mặt hay đã đến thời điểm bắt buộc phải thay thế đĩa phanh mới để đảm bảo an toàn cho nhà xưởng.
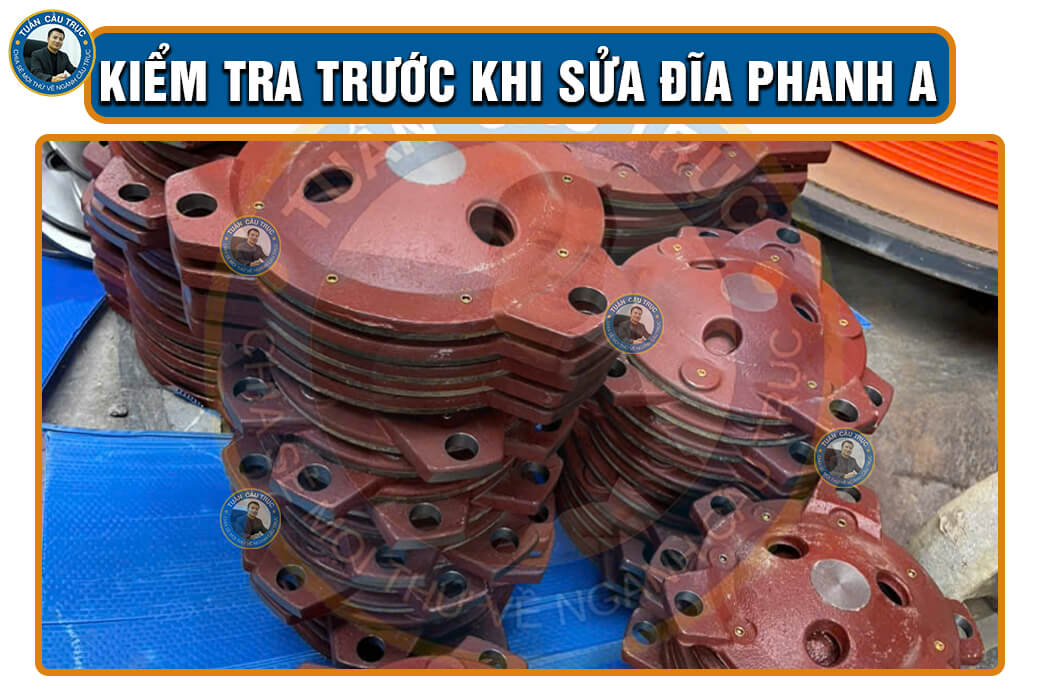
Kiểm tra trước khi sửa đĩa phanh A
Quy trình sửa chữa đĩa phanh A chuẩn kỹ thuật tại Tuấn Cầu Trục
Để đảm bảo việc sửa chữa đĩa phanh A diễn ra nhanh chóng, hiệu quả, tôi thường áp dụng quy trình tiêu chuẩn với 5 bước cơ bản như sau đây. Quy trình này được tôi xây dựng với mục đích đảm bảo tính đồng bộ và chất lượng đầu ra ổn định cho mọi dự án, mọi nhà xưởng.
Bước 1: Tháo dỡ và vệ sinh đĩa phanh
Đội kỹ thuật sẽ tháo toàn bộ cụm phanh ra khỏi trục động cơ hoặc hộp giảm tốc, sau đó vệ sinh sạch dầu mỡ, bụi bẩn bám trên bề mặt đĩa bằng dung dịch tẩy rửa chuyên dụng. Bước này tuy đơn giản nhưng quan trọng, vì bề mặt sạch sẽ giúp việc quan sát và đo đạc ở các bước sau chính xác hơn, tránh bỏ sót các vết nứt nhỏ bị che khuất bởi lớp dầu mỡ bám dính.
Bước 2: Tiện lại đĩa phanh A – phục hồi kích thước chuẩn
Đây là bước kỹ thuật chính trong toàn bộ quy trình sửa đĩa phanh A bị mòn. Tiện lại đĩa phanh A được thực hiện trên máy tiện CNC hoặc máy tiện cơ khí chính xác, giúp loại bỏ lớp bề mặt bị mòn, cháy hoặc cong vênh, đưa đĩa trở về đúng thông số độ phẳng, độ dày và độ nhám tiêu chuẩn theo bản vẽ kỹ thuật gốc.
Trong quá trình tiện, tôi luôn yêu cầu kỹ thuật viên kiểm soát chặt độ dày sau gia công, đảm bảo không vượt quá giới hạn mòn cho phép của nhà sản xuất (thông thường không tiện quá 10-15% độ dày ban đầu). Nếu vượt ngưỡng này, đĩa sẽ không còn đủ khả năng tản nhiệt và chịu lực, buộc phải chuyển sang phương án thay mới thay vì tiếp tục gia công.
Bước 3: Phục hồi bề mặt đĩa phanh A
Sau khi tiện đạt kích thước chuẩn, bước phục hồi bề mặt đĩa phanh A sẽ tập trung xử lý các khuyết tật còn sót lại như rỗ nhỏ, vết xước sâu hoặc vùng biến cứng cục bộ do nhiệt. Tùy vào tình trạng thực tế, tôi có thể áp dụng phương pháp mài tinh, hàn đắp bù (với những vùng bị mòn không đều cần bù thêm vật liệu), hoặc xử lý nhiệt cục bộ để đồng đều hóa độ cứng bề mặt.
Mục tiêu của bước này là đảm bảo toàn bộ bề mặt ma sát đạt độ đồng phẳng và độ cứng đồng đều, giúp má phanh tiếp xúc đều trên toàn bộ diện tích, tránh tình trạng mòn lệch hoặc phát sinh tiếng kêu khi phanh hoạt động sau này.
Bước 4: Đánh bóng đĩa phanh A – hoàn thiện bề mặt ma sát
Sau khi phục hồi, bước đánh bóng đĩa phanh A giúp làm mịn bề mặt, loại bỏ các vết dao tiện hoặc vết mài còn sót lại, đưa độ nhám bề mặt về đúng thông số kỹ thuật cho phép. Bề mặt quá nhám sẽ khiến má phanh mòn nhanh bất thường, trong khi bề mặt quá bóng lại làm giảm hệ số ma sát, khiến phanh kém ăn.
Vì vậy, khi sửa đĩa phanh A bị cháy bề mặt, tôi luôn kiểm tra độ nhám bằng thiết bị đo chuyên dụng sau bước đánh bóng. Điều này nhằm đảm bảo thông số nằm trong khoảng tối ưu, thường dao động tùy theo loại vật liệu và khuyến cáo của nhà sản xuất thiết bị.
Bước 5: Kiểm tra và cân bằng động trước khi lắp đặt
Trước khi lắp trở lại vào thiết bị, đĩa phanh cần được kiểm tra cân bằng động, đặc biệt với những đĩa có đường kính lớn hoặc vận hành ở tốc độ quay cao. Việc mất cân bằng dù nhỏ cũng có thể gây rung động, tiếng ồn và làm giảm độ bền của cả hệ thống phanh lẫn ổ bi trục.
Sau khi đạt các tiêu chí kiểm tra, đĩa phanh sẽ được lắp trở lại đúng mô-men siết bulong theo tiêu chuẩn, và đội kỹ thuật sẽ chạy thử không tải, sau đó chạy thử có tải để đánh giá hiệu quả phanh trước khi bàn giao lại cho khách hàng.
Quy trình sửa chữa đĩa phanh A
Khi nào nên sửa thay vì thay mới đĩa phanh A?
Đây là câu hỏi tôi luôn dành phần lớn thời gian để tư vấn cho người dùng, bởi quyết định này ảnh hưởng trực tiếp đến chi phí vận hành lâu dài cũng như tính an toàn của cụm phanh. Từ kinh nghiệm hơn 17 năm trong ngành, tôi cho rằng quyết định sửa hay thay mới nên được điều chỉnh linh hoạt dựa trên các tình huống cụ thể như sau:
Trường hợp bạn nên tiến hành sửa chữa, phục hồi đĩa phanh A
Phương án sửa chữa (như tiện phẳng, đánh bóng hoặc ép lại tấm phíp phanh mới) sẽ giúp doanh nghiệp tiết kiệm từ 40% đến 60% chi phí so với việc mua mới linh kiện chính hãng. Trong những trường hợp sau đây, doanh nghiệp có thể cân nhắc phương án sửa đĩa phanh A bị mòn, cháy hay cong vênh:
- Độ mòn tấm phíp còn trong phạm vi an toàn: Đo đạc thực tế bằng thước kẹp cho thấy độ dày của lớp phíp ma sát vẫn còn dư lượng khá nhiều, chưa mòn sát đến đầu đinh tán đồng.
- Vết nứt nhẹ và chỉ nằm ở rìa ngoài: Vết nứt chỉ xuất hiện cục bộ trên tấm phíp phanh, không ăn vào phần xương thép chịu lực bên trong hay khu vực xung quanh lỗ trục then hoa.
- Bề mặt phíp chỉ bị cháy sém nhẹ: Hiện tượng chai cứng hoặc đổi màu do nhiệt mới chỉ xảy ra ở lớp mỏng trên cùng, cấu trúc composite của lớp phíp bên dưới vẫn giữ nguyên được độ bền ma sát tiêu chuẩn.
- Độ cong vênh của đĩa phanh ở mức thấp: Độ đảo mặt đầu đo được bằng đồng hồ so nằm dưới mức 0.3 mm, có thể nắn phẳng cơ học hoặc tiện hớt một lớp cực mỏng mà không làm đĩa bị quá mỏng.
- Phụ tùng thay thế khan hiếm: Đĩa phanh thuộc các dòng pa lăng nhập khẩu đời sâu, linh kiện chính hãng tại Việt Nam cực kỳ khan hiếm hoặc thời gian chờ nhập khẩu quá lâu, trong khi tình trạng thực tế của đĩa vẫn đủ điều kiện để phục hồi kỹ thuật.
Trường hợp bắt buộc phải thay mới đĩa phanh A
Với Tuấn Cầu Trục, an toàn luôn là tôn chỉ hoạt động trong ngành nâng hạ. Bởi vậy, trong những trường hợp đĩa phanh A không phù hợp để sửa chữa, tôi luôn chỉ định thay mới nhằm đảm bảo tính an toàn và hiệu suất hoạt động của cụm phanh. Trong những tình huống sau, việc thay mới đĩa A được xem là bắt buộc:
- Xương thép chịu lực bị nứt vỡ: Xuất hiện các vết nứt chân chim hoặc nứt sâu chạy dọc xương đĩa, đặc biệt là nứt xuyên tâm hoặc nứt lan rộng từ mép đĩa vào lỗ trục then hoa.
- Vượt quá giới hạn mòn hoặc cong vênh nặng: Độ mòn phíp quá lớn hoặc đĩa bị xoắn biến dạng nặng, nếu cố tình tiện lại sẽ làm đĩa phanh mỏng dưới mức giới hạn an toàn, dễ bị nứt vỡ khi lò xo phanh ép mạnh.
- Vật liệu phíp bị biến tính: Lớp phíp ma sát bị cháy đen sậm, giòn bở, bong tróc từng mảng lớn ra khỏi xương đĩa hoặc mất hệ số bám ma sát do quá nhiệt lâu ngày.
- Đĩa phanh đã qua sửa chữa quá nhiều lần: Linh kiện đã được tiện vớt hoặc phục hồi dán phíp nhiều lần, không còn đủ độ dày tiêu chuẩn để có thể tiếp tục gia công cơ khí lần tiếp theo.
- Thiết bị làm việc trong môi trường đặc thù: Pa lăng vận hành liên tục với tải trọng lớn, nâng hạ các loại hàng hóa nguy hiểm (như kim loại lỏng, hóa chất ăn mòn) hoặc yêu cầu tần suất đóng cắt phanh liên tục. Lúc này, tôi luôn khuyến nghị khách hàng thay mới đĩa phanh chính hãng để loại trừ rủi ro rơi tải.
Khi nào nên sửa thay vì thay mới đĩa phanh A
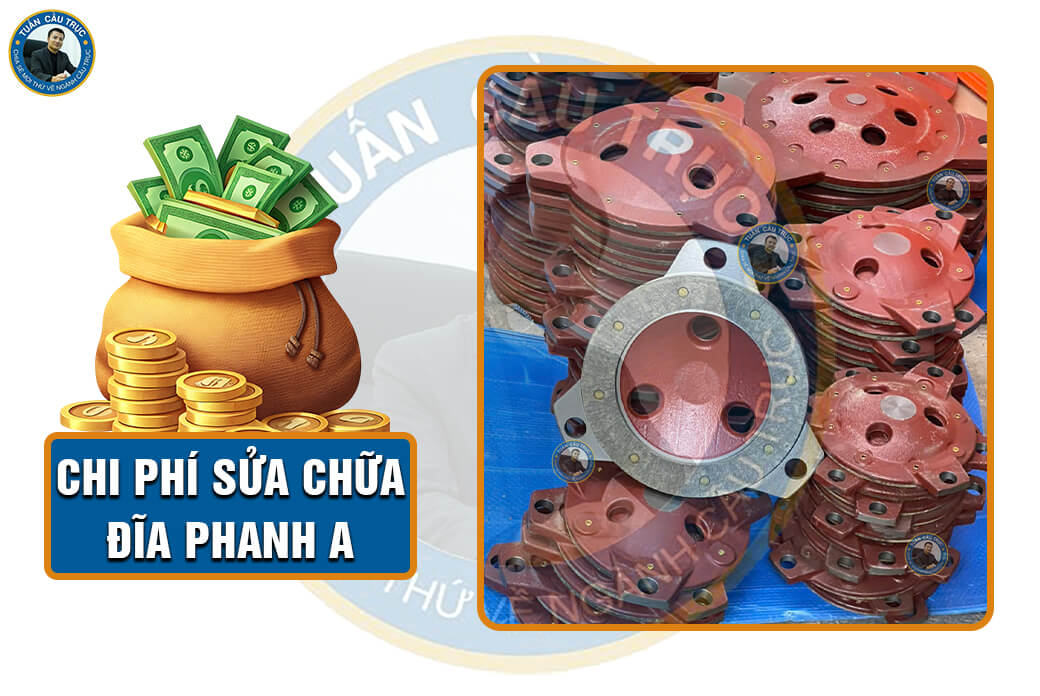
Chi phí sửa chữa đĩa phanh A phụ thuộc vào những yếu tố nào?
Nhiều khách hàng thường hỏi tôi giá sửa chữa đĩa phanh A cụ thể là bao nhiêu? Tuy nhiên, với những câu hỏi không kèm thông tin chi tiết, tôi thường khó bóc tách bảng giá cụ thể. Bởi chi phí cho công việc này bị ảnh hưởng bởi nhiều yếu tố, điển hình như:
- Kích thước và tải trọng thiết bị nâng hạ: Đĩa phanh cỡ lớn dùng cho pa lăng cầu trục tải trọng cao sẽ tiêu tốn nhiều thời gian gia công trên máy, lượng vật liệu phíp dán nhiều hơn và đòi hỏi độ chính xác khắt khe hơn so với đĩa phanh cỡ nhỏ của pa lăng tải nhẹ.
- Mức độ hư hỏng thực tế của đĩa phanh: Nếu đĩa phanh chỉ bị chai cứng nhẹ bề mặt, chi phí đánh bóng phục hồi sẽ cực kỳ thấp. Ngược lại, những chiếc đĩa phanh bị mòn sâu bắt buộc phải gia công ép dán lại lớp phíp ma sát mới hoặc đĩa bị vênh cần nắn phẳng cơ học thì chi phí sẽ cao hơn.
- Chất lượng vật liệu phíp ma sát: Việc lựa chọn loại phíp ma sát cao cấp chịu nhiệt tốt, không chứa amiăng để dán phục hồi bề mặt sẽ có giá thành cao hơn các dòng phíp ma sát thông thường, nhưng đổi lại cụm phanh sẽ vận hành cực kỳ bền bỉ và an toàn.
- Địa điểm và phương thức thực hiện: Việc bạn gửi trực tiếp đĩa phanh cũ về xưởng gia công cơ khí của Tuấn Cục Trục tại Hà Nội để phục hồi luôn là giải pháp tối ưu chi phí nhất. Trường hợp yêu cầu kỹ thuật viên của tôi phải đến tận nhà xưởng để tháo dỡ, kiểm tra và căn chỉnh trực tiếp tại cơ sở (nhất là đối với các nhà máy ở xa) thì chi phí sẽ bao gồm thêm phí dịch vụ đi lại.
Bảng dự trù khoảng chi phí sửa chữa, phục hồi đĩa phanh A
Để giúp bạn đọc dễ dàng hình dung về khoảng giá cơ bản cho hạng mục sửa chữa đĩa phanh A, tôi xin đưa ra bảng giá tham khảo như sau:
| Tải trọng pa lăng cầu trục | Tiện vớt & Đánh bóng bề mặt (VNĐ) | Ép dán phíp mới & Mài phẳng (VNĐ) | Nắn phẳng đĩa bị cong vênh nhẹ (VNĐ) |
| 1 tấn – 2 tấn | 100.000 – 150.000 | 250.000 – 350.000 | 120.000 – 180.000 |
| 3 tấn – 5 tấn | 150.000 – 250.000 | 380.000 – 550.000 | 180.000 – 250.000 |
| 7.5 tấn – 10 tấn | 200.000 – 350.000 | 500.000 – 750.000 | 220.000 – 300.000 |
| 15 tấn – 20 tấn | 300.000 – 450.000 | 700.000 – 950.000 | 280.000 – 400.000 |
| 30 tấn trở lên | 400.000 – 600.000 | 900.000 – 1.200.000 | 350.000 – 500.000 |
Lưu ý: Bảng giá trên là khoảng chi phí tham khảo cho các dòng đĩa phanh tiêu chuẩn phổ biến trên thị trường. Mức giá chính xác có thể thay đổi nhẹ tùy thuộc vào tình trạng hao mòn thực tế của xương thép và thương hiệu pa lăng cụ thể.
Tôi luôn khuyến khích khách hàng gửi thông tin, thông số kỹ thuật hoặc hình ảnh chụp thực tế của đĩa phanh cũ qua Hotline: 0968655438. Đội ngũ kỹ thuật Tuấn Cầu Trục sẽ tiến hành khảo sát sơ bộ, tư vấn giải pháp tối ưu và gửi báo giá chính xác trước khi thực hiện quy trình sửa chữa đĩa phanh A.
Chi phí sửa chữa đĩa phanh A
(FAQ): Câu hỏi thường gặp về sửa chữa đĩa phanh A
Trên hành trình bảo trì, bảo dưỡng cụm phanh, tôi đã tổng hợp những câu hỏi chính về việc sửa chữa đĩa phanh A kèm giải đáp cơ bản để giúp các đơn vị tự tin khi vận hành pa lăng, cầu trục. Mời bạn đọc theo dõi thông tin chi tiết trong phần FAQ dưới đây!
Câu 1. Sau khi tiện lại đĩa phanh A, lực ma sát của cụm phanh có bị giảm đi không?
Trả lời:
Nếu đĩa được tiện đúng kỹ thuật đạt độ phẳng và loại bỏ hết lớp phíp bị chai cháy, lực ma sát sau khi tiện sẽ tăng lên rõ rệt, giúp phanh bám tốt hơn và giữ tải ổn định hơn so với lúc đĩa bị xước rãnh mòn vẹt.
Câu 2. Có thể tự dán phíp bằng keo chịu nhiệt thông thường tại nhà xưởng để sửa đĩa phanh A bị mòn không?
Trả lời:
Bạn không được tự dán phíp thủ công vì keo dán nhiệt công nghiệp đòi hỏi nhiệt độ sấy tiêu chuẩn cực cao và lực ép thủy lực lớn để liên kết phíp vào xương thép, tránh rủi ro bong tróc gây rơi tải nguy hiểm.
Câu 3. Tại sao sau khi phục hồi bề mặt đĩa phanh A và lắp lại, cụm phanh lại bị nóng sém và bốc mùi khét?
Trả lời:
Hiện tượng này xảy ra do kỹ thuật viên hiệu chỉnh khe hở không khí quá nhỏ gây bó phanh khi động cơ quay, hoặc do đĩa phanh sau khi sửa vẫn bị cong vênh nhẹ tạo độ đảo mặt đầu và cọ xát liên tục vào đĩa ép tĩnh.
Câu 4. Thời gian hoàn thành việc sửa chữa, dán lại đĩa phanh A tại xưởng mất bao lâu?
Trả lời:
Thời gian gia công cơ khí bao gồm nắn phẳng, ép phíp mới và mài phẳng bề mặt đĩa phanh A tiêu chuẩn thường diễn ra trong vòng 2 đến 4 giờ làm việc, đảm bảo nhận và trả hàng ngay trong ngày để không gián đoạn sản xuất.
Câu 5. Làm sao để kiểm tra độ đảo và cong vênh của đĩa phanh A trước khi lắp ráp lại vào đuôi mô tơ?
Trả lời:
Bạn cần đặt đĩa phanh lên một bàn phẳng chuẩn cơ khí, gá đồng hồ so vào mép đĩa rồi xoay nhẹ một vòng tròn đồng tâm; nếu sai số hiển thị trên mặt đồng hồ nhỏ hơn 0.1 mm thì đĩa phanh mới đạt tiêu chuẩn vận hành an toàn.
(FAQ): Câu hỏi thường gặp về sửa chữa đĩa phanh A
Tuấn Cầu Trục – Đơn vị sửa chữa đĩa phanh A uy tín, chuyên nghiệp
Nếu bạn đang tìm kiếm một đối tác cơ khí có nhà xưởng rộng rãi, máy móc chuyên dụng, kỹ thuật chuyên sâu, kinh nghiệm dạn dày để khắc phục nhanh mọi sự cố của cầu trục, Tuấn Cầu trục là địa chỉ đáng tin cậy.
Tại sao nên chọn dịch vụ sửa chữa đĩa phanh A tại Tuấn Cầu Trục?
An toàn là trên hết! Tại xưởng Tuấn Cầu Trục, dịch vụ sửa chữa đĩa phanh A bị mòn luôn được thực hiện bởi đội ngũ nhân sự cao cấp và máy móc chuyên dụng:
- Đội ngũ kỹ thuật viên am hiểu sâu sắc: Chúng tôi sở hữu những thợ cơ khí lành nghề, am hiểu tường tận thông số kỹ thuật phanh của từng thương hiệu pa lăng danh tiếng như Sungdo, KG, Bando, CD1. Đội ngũ của tôi luôn thực hiện bước kiểm tra trước khi sửa đĩa phanh A một cách khắt khe nhất để bắt đúng bệnh, trị tận gốc lỗi phát sinh.
- Trang thiết bị gia công cơ khí chính xác: Xưởng được trang bị đầy đủ máy mài phẳng công nghiệp, máy tiện vạn năng, bàn ép thủy lực công suất lớn và các thiết bị đo lường chuyên dụng như đồng hồ so, thước panme. Nhờ đó, đĩa phanh sau khi phục hồi luôn đạt độ đồng tâm và độ phẳng với sai số mặt đầu dưới 0.05 mm.
- Công nghệ ép phíp nóng chân không hiện đại: Chúng tôi nói không với việc dán phíp thủ công bằng keo thông thường. Toàn bộ quá trình dán phíp ma sát đều sử dụng tấm phíp composite cao cấp chịu nhiệt, không chứa amiăng gây hại, được ép nóng thủy lực dưới áp suất và nhiệt độ tiêu chuẩn giúp liên kết bền bỉ, không bị bong tróc khi phanh làm việc ở cường độ cao.
- Tối ưu hóa chi phí cho doanh nghiệp: Dịch vụ sửa chữa, dán lại phíp hoặc nắn phẳng đĩa phanh tại Tuấn Cầu Trục giúp nhà xưởng tiết kiệm từ 40% đến 60% chi phí so với việc phải tìm kiếm và đặt mua mới đĩa phanh chính hãng nhập khẩu. Điều này đặc biệt hữu ích đối với các dòng pa lăng đời sâu khan hiếm phụ tùng.
Quy trình tiếp nhận và bàn giao dịch vụ hỏa tốc
Nhằm giảm thiểu tối đa thời gian dừng máy, gây gián đoạn sản xuất, Tuấn Cầu Trục xây dựng quy trình tiếp nhận và xử lý dịch vụ cực kỳ nhanh chóng với các bước chính sau đây:
- Tiếp nhận thông tin và tư vấn kỹ thuật: Bạn chỉ cần chụp ảnh thực tế đĩa phanh cũ hoặc mô tả hiện trạng cụm phanh (bị trôi tải, bó phanh, kêu to) gửi qua số điện thoại hỗ trợ. Tôi sẽ tư vấn sơ bộ giải pháp kỹ thuật ngay lập tức.
- Khảo sát và đo đạc thực tế: Khách hàng gửi đĩa phanh cũ về xưởng hoặc kỹ thuật viên của tôi sẽ tiến hành tháo dỡ, đo đạc chi tiết độ mòn phíp, độ cong vênh xương đĩa bằng dụng cụ chuyên dụng.
- Báo giá minh bạch: Gửi bảng dự toán chi phí chi tiết dựa trên tình trạng hư hỏng thực tế của đĩa phanh, không phát sinh bất kỳ khoản phụ phí nào ngoài hợp đồng.
- Gia công phục hồi siêu tốc: Tiến hành các bước tiện phẳng, dán ép phíp mới, mài phẳng hoặc nắn phẳng xương đĩa trên máy chuyên dụng. Tổng thời gian gia công cơ khí chỉ mất từ 2 đến 4 giờ làm việc.
- Kiểm tra chất lượng và bàn giao: Đĩa phanh sau khi sửa được kiểm tra độ đảo, độ bám ma sát kỹ lưỡng trên đồ gá trước khi bàn giao lại cho khách hàng. Hỗ trợ hướng dẫn kỹ thuật viên của nhà xưởng cách tháo lắp, căn chỉnh khe hở không khí của cụm phanh đúng tiêu chuẩn an toàn.
Chất lượng dịch vụ từ Tuấn Cầu Trục
Để khẳng định chất lượng dịch vụ sửa chữa đĩa phanh A, Tuấn Cầu Trục luôn đảm bảo với mọi đơn vị:
- Chất lượng phục hồi tương đương 95% đĩa mới: Đĩa phanh sau khi sửa chữa có hệ số bám ma sát cao, phanh đóng ngắt nhạy bén, triệt tiêu hiện tượng trôi tải và vận hành êm ái, không gây nóng hay bó phanh.
- Chính sách bảo hành uy tín: Mọi đĩa phanh được phục hồi ép phíp mới tại xưởng của tôi đều được bảo hành kỹ thuật dài hạn, hỗ trợ đổi mới hoặc xử lý lại miễn phí nếu phát sinh lỗi bong tróc phíp trong quá trình vận hành tiêu chuẩn.
- Tư vấn kỹ thuật trọn đời: Luôn sẵn sàng hỗ trợ online 24/7 giải đáp mọi thắc mắc của bạn về cách căn chỉnh lực lò xo phanh, xử lý các hiện tượng bó phanh hoặc om cuộn hút phanh đuôi trực tiếp từ chuyên gia cơ điện cầu trục 15 năm kinh nghiệm.
Tuấn Cầu Trục – Đơn vị sửa chữa đĩa phanh A uy tín
Kết luận:
Đừng để hệ thống phanh cầu trục bị hao mòn, đĩa phanh A giảm chất lượng đe dọa an toàn của cả nhà xưởng. Hãy liên hệ với Tuấn Cầu Trục qua Hotline: 0968655438 để nhận phương án xử lý kỹ thuật triệt để và báo giá sửa chữa đĩa phanh A ưu đãi ngay hôm nay!
TUẤN CẦU TRỤC – CẢI TIẾN MỖI NGÀY
🌐 Website: https://tuancautruc.com/
 Hotline: 09 686 55 438
📺 Youtube: https://www.youtube.com/@tuancautruc
👍Facebook: https://www.facebook.com/tuancautruc
 Linkedin: https://www.linkedin.com/in/tuancautruc1980
 Blogspot: https://tuancautrucdl.blogspot.com/
 Văn phòng: DG07-14 Khu Đấu Giá QSD đất khu tái định cư Kiến Hưng, Phường Kiến Hưng, Hà Nội.
 Nhà máy: Cụm công nghiệp Phương Trung, Thanh Oai, Hà Nội.


